Nyheder

Vejledning til identifikation af koldvalsede spoleoverfladedefekter: Fra defektklassificering til godkendelsesvurdering

NatureSteel koldvalsede coilser meget udbredt i husholdningsapparater, bilindustrien og hardware stempling industrier. Kerneforskellen fra varmvalsede bredbånd ligger i pladeoverfladen: Varmvalsede bånd har skalaer, ru overflader og store dimensionstolerancer; Koldvalsede bånd gennemgår flergangsvalsning ved stuetemperatur, hvilket giver rene, glatte overflader og præcise dimensioner.


Overfladefejl udgør kritiske farer for koldvalsede bredbånd. Rullemærker, ridser, gullige pletter, spiralblokering og andre defekter kan resultere i afvisning af stemplingsdele og malingkratere i milde tilfælde eller hel batchafvisning i alvorlige tilfælde. Nogle defekter forbliver latente ved levering og dukker kun op under stempling, hvilket let udløser ansvarskonflikter.


Dette dokument hjælper brugere med at identificere defekter, spore tilsvarende produktionsprocesser, bedømme kvalitet i forhold til standarder og implementere forebyggende kontroller fra produktionslinjer til søfragtsemballage. Den tjener som reference for indkøbspersonale, kvalitetsinspektører og relevante ingeniører.


I. Hvorfor overfladekvalitet direkte bestemmer dit stemplingsudbytte


Overfladekvalitet er ikke kun et æstetisk anliggende; dens virkninger forplanter sig ned gennem hele produktionskæden.


Første etape: Stempling. Slims (indvendige indeslutninger blotlagt på overfladen) fungerer som initieringspunkter for stempling af revner. Kantmikrorevner forplanter sig til brud under dybtrækning. Bølgede plader med dårlig fladhed forårsager ustabil placering inde i matricer og fører til deldimensioner, der ikke er tolereret.


Andet trin: Belægning og galvanisering. Rester af olie forårsager malingkratere og elektroforese-nålehuller. Rullemærker og ridser forstørres til synlige pletter efter galvanisering. Oxidfarve (gullige pletter) forringer direkte vedhæftning til emaljering og farvebelægning.


Tredje fase: Eftersalg. For udseendekritiske komponenter, såsom husholdningsapparater og indvendige paneler til biler, resulterer overfladefejl direkte i klager over det færdige produkts udseende. På dette stadium strækker tab sig ud over et enkelt parti ark til færdigvareomkostninger og leveringsplaner.


Derfor er der konsensus i industrien: stålkvalitet og tykkelse sætter den nedre ydeevnegrænse for koldvalsede bredbånd, mens overfladekvaliteten sætter den øvre grænse for færdige produkter. Tydelig specificering af overfladekvaliteter på tidspunktet for ordreafgivelse er langt mere omkostningseffektivt end post-facto-tvister.

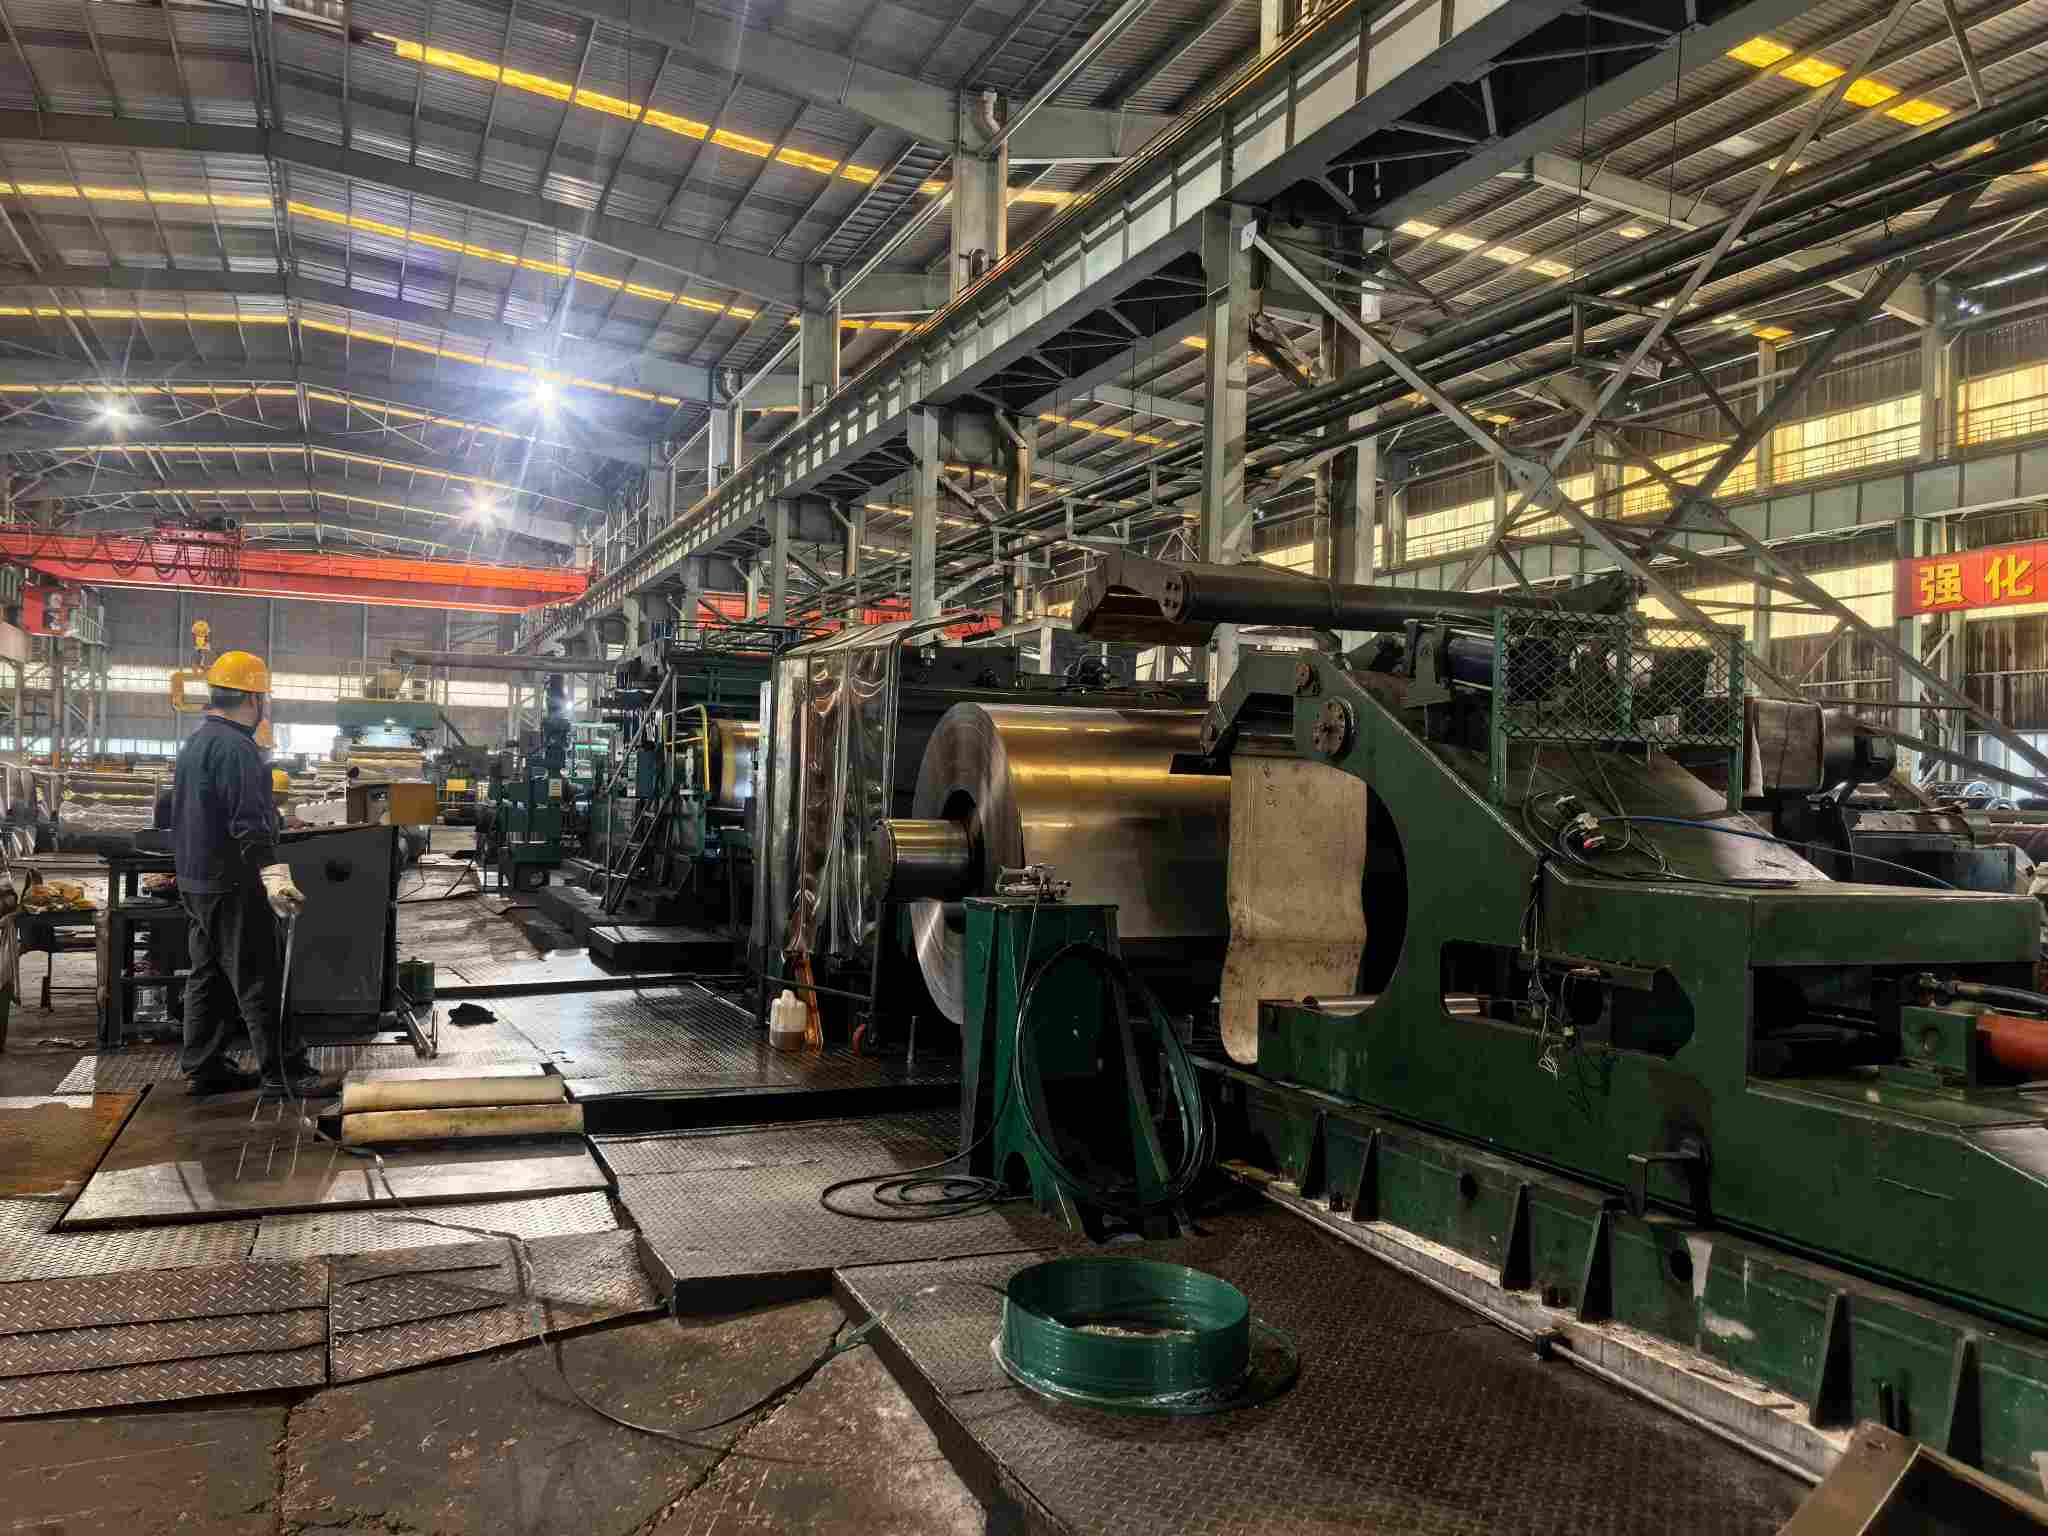
Cold rolling mill workshop

II. Fælles overfladedefektklassificering for koldvalsede spoler


Defekter er grupperet efter produktionsstadiet, hvor de opstår: defekter introduceret i valseprocessen, defekter introduceret i udglødnings- og bejdseprocesser og defekter introduceret under opbevaring og transport. Denne klassificering muliggør direkte sporing tilbage til ansvarlige processer ved observation af defekter.


Hver defekt er beskrevet i et samlet format: Udseendekarakteristika → Årsager → Nedstrømspåvirkninger → Referenceacceptkriterier.


2.1 Fejl introduceret i rulleprocessen


Kant revner


  •  Udseende: Kontinuerlige eller intermitterende revner på kanterne af stålplader eller bånd, lige fra mindre grat-lignende træk til takkede, gabende brud i alvorlige tilfælde.
  •  Årsager: Kantmetal udsættes for tri-aksial belastning under rulning og overskrider materialets duktilitetsgrænser. Fælles medvirkende faktorer omfatter indgående kantdefekter, indpresset kantskala, forkert fordeling af gennemløbsreduktion og overdreven rullespænding.
  •  Påvirkninger: Revner forplanter sig under opskæring; brud opstår fra kanter under stempling, hvilket gør dybtrukne dele direkte uegnede til brug.
  •  Bedømmelse: Revner er defineret som serviceskadelige defekter i henhold til standarder og er ikke tilladt. Mindre kantgrater kan betinget accepteres, hvis de fjernes helt efter opskæring.


Bølger/spænde


  •  Udseende: Ujævne pladeoverflader, der udviser bølgede profiler eller vridning i kant/mellemområde under frie tilstande.
  •  Årsager: Forkert indstilling af rullekronen, ujævn rulletemperatur, der inducerer "termisk krone", stor indgående tværgående tykkelsesafvigelse og svingende rullespænding.
  •  Påvirkninger: Fodringsafvigelse på automatiserede stemplingslinjer. Hvis bølger stammer fra pladeformede systemfejl, forårsager restspænding tilbagespring selv efter nivellering.
  •  Bedømmelse: Fladhedstolerancer er eksplicit specificeret i standarder. Mindre bølger kan afhjælpes ved nivellering; Ikke-overensstemmende dele, hvis bølger efter nivellering fortsat er uden for tolerancen, anses for at være ikke-overensstemmende.


Rullemærker


  •  Udseende: Periodiske fordybninger på pladeoverflader, med mellemrum, der matcher rulleomkreds. Denne funktion adskiller rullemærker fra ridser.
  •  Årsager: Buler på rulleoverflader eller vedhæftede fremmedlegemer (kalkaffald, olieslam), som overfører trykaftryk til pladeoverflader.
  •  Påvirkninger: Direkte fejl i udseendet af dele af kosmetisk kvalitet; spændingskoncentration ved fordybninger under stempling.
  •  Bedømmelse: Med forbehold for specificerede overfladekvaliteter. Mindre rullemærker er tilladt for Grad FB i henhold til nationale standarder. For Grade FC skal den bedre kvalitet være fri for visuelt tydelige defekter. Distinkte periodiske rullemærker med mærkbar dybde anses for at være ikke-overensstemmende for Grade FC/FD.


Ridser


  •  Udseende: Ikke-periodiske, retningsbestemte lineære ar med mærkbart træk ved berøring med hånden.
  •  Årsager: Hårde fremmedstoffer, der klæber til rulleborde, styreplader eller styreruller; glidning mellem lag forårsaget af ustabil spolespænding.
  •  Påvirkninger: Ridser, der overstiger en vis dybde, bliver initieringssteder for stempling af revner og forårsager afvisning af udseendeorienterede dele.
  •  Bedømmelse: Kriterierne stemmer overens med kriterierne for rullemærker, implementeret i henhold til overfladekvalitetsklausuler. Almindelig praksis i branchen: Mindre ridser med dybder, der ikke overstiger halvdelen af ​​tykkelsestolerancen, kan forhandles i henhold til kontraktlige aftaler.


#### Tykkelse Afvigelse langs Strip


  •  Udseende: Næppe synligt for det blotte øje, manifesteret som inkonsekvent tykkelse på tværs af forskellige positioner af et enkelt ark.
  •  Årsager: Forsinket respons fra AGC-systemer (Automatic Gauge Control), indkommende tykkelsesudsving og afvigelser i indstillinger for rullekraft.
  •  Påvirkninger: Ujævn vægtykkelse af prægede dele; tykkelsesudsving forringer fodrings- og formstabilitet for automatiserede produktionslinjer.
  •  Bedømmelse: Målt via tykkelsesmålere mod standard tykkelsestolerancetabeller. Bemærk: Tolerancetabeller er segmenteret efter nominel tykkelse og bredde i stedet for at anvende en universel enkelt værdi.


Slivers


  •  Udseende: Aflange sølvfarvet-lyse eller mørke striber af varierende længde, for det meste forekommende ved spolehoveder, spolehaler eller lokale zoner.
  •  Årsager: Ikke-metalliske indeslutninger i stål (f.eks. aluminiumoxid) forlænges under valsning og blotlægges til sidst på overflader.
  •  Påvirkninger: Større initieringskilde til revnedannelse under dybtrækning. Langt mere farlige end almindelige ridser repræsenterer slivers overflademanifestationer af interne materialefejl.
  •  Bedømmelse: Indeslutninger er klassificeret som skadelige defekter i henhold til standarder og er ikke tilladt. Lokale splinter indikerer generelt metallurgiske og kontinuerlige støbningsproblemer og anses normalt for ikke-overensstemmende.


 2.2 Fejl introduceret i udglødnings- og bejdseprocesser


#### Gullig farvning / Oxidfarve


  •  Udseende: Lokal gullig-brun misfarvning på pladens overflader; fuld-spole farveforskel i alvorlige tilfælde.
  •  Årsager: Karbonisering af resterende olie efter udglødning; utilstrækkelig dugpunktskontrol af ovnens beskyttende atmosfærer (hydrogen/nitrogen-brint-blandinger), hvilket fører til mild oxidation.
  •  Påvirkninger: Alvorlig forringelse af vedhæftning til emaljering, farvebelægning og maling; farveforskel diskvalificerer dele af udseendesgrad direkte.
  •  Bedømmelse: Mindre oxidfarve er tilladt for klasse FB. Grad FC/FD stiller krav til farveforskel og vedhæftning; hændelse resulterer i manglende overensstemmelse. Korrekt betjente lysglødende ovne med brintbeskyttelse må ikke frembringe fremtrædende gullige pletter.


Spoleblokering


  •  Udseende: Lokal adhæsion mellem lag, der forhindrer udrulning; revne eller gummiagtige mærker forbliver på pladeoverflader, hvor vedhæftede lag er prikket fra hinanden.
  •  Årsager: For høj udglødningstemperatur, høj spolespænding, lokaliseret koncentreret tryk fra dårlig pladeform; ekstremt glatte overflader forværrer yderligere klæbning.
  •  Påvirkninger: Store sammenhængende overfladearealer er defekte ved vedhæftnings-rivningszoner.
  •  Bedømmelse: Vedhæftningsskader udgør en fremtrædende manglende overensstemmelsesdefekt. Dette klassiske annealing-procesproblem tilskrives normalt ukorrekte annealing-parameterindstillinger.


Overbejdsende gruber


  •  Udseende: Matte pladeoverflader dækket med tætte fine fordybninger og udviser en ru taktil fornemmelse.
  •  Årsager: For høj syrebadstemperatur, forkert syrekoncentration eller forlænget nedsænkningstid i bejdsningssektioner, hvilket resulterer i overkorrosion af jernunderlaget.
  •  Påvirkninger: Overskridelse af overfladeruhed forringer belægningens vedhæftning; reduktion af materialetykkelse i alvorlige tilfælde.
  •  Bedømmelse: Mindre gruber kan tillades for lavere overfladekvaliteter uden formningsforringelse. Gruber er forbudt for klasse FC/FD.


Lüders Lines / Bårestamme


  •  Udseende: Bølgede båndlignende slipmarkeringer, der kommer frem på prægede komponentoverflader.
  •  Bemærk: Dette er en materiel egenskab snarere end en defekt. Stål med lavt kulstofindhold som DC01 og SPCC har et udbytteplateau, og ujævn deformation under stempling genererer Lüders-linjer. Stålmøller eliminerer udbytteplateauer via skin-pass valsning med lille reduktion.
  •  Nøglepunkt: Skin-pass-effektiviteten forringes over opbevaringstiden. Naturlig aldring genindfører udbytteplateauer. Standarder specificerer garantiperioder: EN 10130 garanterer ingen Lüders-linjer inden for seks måneder efter skin-pass for DC05; DC06/DC07 har ubegrænsede garantier. GB/T 5213 adskiller perioder efter overfladekvalitet: cirka tre måneder for overflader af høj kvalitet (FC/FD) og cirka seks måneder for generelle kvaliteter (se originale standarder og kontrakter for nøjagtige værdier).
  •  Bedømmelse: Lüders-strækninger, der opstår som følge af forældet lager, er generelt ikke klassificeret som kvalitetsfejl. Købere skal specificere opbevaringsperioder og "først-ind, først-ud" lagerpraksis ved ordreafgivelse.


Olierester


  •  Udseende: Ujævne oliefilm på pladeoverflader, der viser sig som striber eller olieansamlingspletter.
  •  Årsager: Utilstrækkelig ydeevne af elektrolytiske affedtningssektioner eller ukontrolleret oliepåføring efter skin-pass rolling.
  •  Påvirkninger: Malingkratere og elektroforese-nålehuller; for store oliefilm kompromitterer svejseydelsen.
  •  Bedømmelse: Standarder specificerer normalt olieleverede produkter med oliefilm, der kan fjernes via alkalisk rengøring. Manglende overensstemmelse gælder, når ujævn restolie forårsager nedstrøms procesfejl.


2.3 Defekter introduceret under opbevaring og transport (Højt Ansvars-tvistområde)


Vand-plet Rust


  •  Udseende: Lysegule til mørkebrune rustpletter, der hovedsageligt kommer fra arkoverflader eller -kanter; ofte observeret for søfragt.
  •  Årsager: Kondenseret fugt fra beholdersved på grund af temperatur-/fugtighedsforskelle, havsaltspray; nøgne spoler, der mangler rustsikker emballage eller beskadiget emballage.
  •  Påvirkninger: Maling blærer over rustne zoner; full-coil nedgradering i alvorlige tilfælde.
  •  Bedømmelse: En af de mest udsatte defekter. Ansvaret bestemmes af tre faktorer: ① Rustfarve: frisk rust fremstår lysegul/orangerød; ældet rust bliver mørkebrun eller endda sort. ② Emballageintegritet: betingelser for anti-rust papir, plastfilm og kantbeskyttere. ③ Tidslinje: sammenligning mellem produktions-/oliepåføringsdatoer og ankomstdatoer i forhold til standard anti-rust gyldighedsperioder (nationale standarder specificerer seks måneders rustfri gyldighed fra fremstilling af olieleverede spoler under normale opbevarings-transportforhold). Hvis der opstår korrosion med intakt emballage inden for anti-rust gyldighed, påhviler ansvaret hos leverandører. Beskadiget emballage eller udløbet opbevaring overdrager ansvar til købere.


Håndtering af buler


  •  Udseende: Lokale fordybninger eller stød, hovedsagelig koncentreret om ydre spoleomslag og hejsekontaktpunkter.
  •  Årsager: Forkert hejsning, stablingskompression og utilstrækkelig sikring under transport.
  •  Bedømmelse: Lokale ydre wrap-buler kan accepteres betinget efter fjernelse af påvirkede wraps uden funktionsnedsættelse. Udbredte buler gør spolerne ikke-overensstemmende.


Teleskop / løs spole


  •  Udseende: Forskydne spolens endeflader danner en teleskopisk trinprofil; løse bindestropper.
  •  Årsager: Forkert justering under oprulning, forkert spænding og afspænding af remmen under transport.
  •  Påvirkninger: Arkridsning og fremføringsafvigelse under afrulning; lagersikkerhedsrisici.
  •  Bedømmelse: Forkerte endeflader ud over tolerancegrænserne udgør manglende overensstemmelse. Løse stropper skal efterspændes i varehuse.


2.4 Hurtig referencedefekttabel


Defekt Ansvarlig proces Typiske årsager Tilladt til FB-klasse Tilladt til FC/FD Grade
Kant revner Rullende / indgående materiale Overdreven kantspænding Ikke tilladt Ikke tilladt
Bølger Rullende Forkert rullekrone/spænding Ikke tilladt, hvis den er uden for tolerance Ikke tilladt, hvis den er uden for tolerance
Rullemærker Rullende Beskadigelse af rullefladen / fremmedlegemer Mindre tilladt Ikke tilladt
Ridser Rulning / opskæring Fremmedlegemer på rullebaner Mindre tilladt Ikke tilladt
Tykkelse Afvigelse langs Strip Rullende AGC kontrolafvigelse Ikke tilladt, hvis den er uden for tolerance Ikke tilladt, hvis den er uden for tolerance
Slivers Stålfremstilling / strengstøbning Inklusioner Ikke tilladt Ikke tilladt
Gullig farvning Udglødning Rester af olie / dårlig atmosfære Mindre tilladt Ikke tilladt
Spoleblokering Udglødning Forkert temperatur/spænding Ikke tilladt Ikke tilladt
Overbejdsende gruber Syltning Ude af kontrol bejdsning Mindre tilladt Ikke tilladt
Lüders Lines Materiel egenskab Udbytteplateau / aldring Ikke en defekt, underlagt opbevaringsperiodens begrænsninger Ikke en defekt, med kortere tilladte opbevaringsperioder
Olierester Affedtning / hud-passage Utilstrækkelig affedtning Ikke tilladt Ikke tilladt
Vand-plet Rust Opbevaring og transport Fugt/beskadiget emballage Ikke tilladt (undtagelser for udløbet antirust-gyldighed)

Ikke tilladt


III. Inspektion på stedet: Praktiske testmetoder og 10-minutters acceptcheckliste


3.1 Fire inspektionsteknikker på stedet


Visuel inspektion af sidelys. Den mest kritiske teknik til overfladekontrol. Rul ark ud meter for meter under sidelys med lav vinkel inden for 45 grader. Bølger, rullemærker og svage ridser bliver fremtrædende under sidelys, mens mange defekter forbliver usynlige under direkte frontal belysning - en almindelig blind vinkel for modtagende parter. Giv prioritet til 50-millimeters kantzonen, hvor kantrevner og grater ofte forekommer.


Taktil vurdering. Skub fingernegle hen over overfladeteksturer: rullemærker producerer periodisk træk; ridser giver konstant træk. Slivers udviser taktile egenskaber tæt på almindelige ridser; identifikation kræver en kombination af placering (for det meste ved spolehoveder/haler) og efterfølgende stempling.


Instrumentmåling. Brug bærbare tykkelsesmålere til at tage prøver af tykkelse ved spolehoved, midterspole og spolehale til kontrol af tykkelsesvariationer. Brug rette kanter plus følemålere til måling af skævhed. Hvor det er tilgængeligt, mål Ra-ruhedsværdier via ruhedstestere (ruhed udgør en kerneindikator for overfladekvaliteter, med testprocedurer specificeret i standarder). Prøveudtagningspunkter for tykkelsesmålere skal dække hele båndbredden i stedet for kun den centrale zone.


Emballage og mærkekontrol. Kontroller først rustbeskyttelsesemballagens integritet og læsbarheden af ​​forsendelsesmærker ved beholderåbning (spolenummer, stålkvalitet, dimensioner, overfladekvalitet, vægt, produktionsdato). Mistanke om transportinducerede overfladedefekter for eventuelle emballageskader.


3.2 10-minutters acceptcheckliste for modtagende parter


1. Efterse emballagen: Kontroller integriteten af ​​anti-rust papir/film, kantbeskyttere, bindestropper og stålbeklædning; se efter spor af vandeksponering.

2. Bekræft markeringer: Bekræft spolenummer, stålkvalitet, dimensioner, overfladekvalitet og produktionsdato, der stemmer overens med indkøbsordrer og mølletestcertifikater (MTC).

3. Fulddækkende sidelysinspektion: Undersøg arkoverflader meter for meter under 45 graders sidelys, med fokus på 50 mm kantzoner.

4. Tilfældig taktil prøvetagning: Træk fingernegle hen over tre tilfældige steder for at skelne mellem rullemærker, ridser og fliser.

5. Tykkelsespot-tjek: Tag målinger ved spolehoved, midterste spole og spolehale, og noter tykkelsesvariation langs strimmellængden.

6. Forvrængningsmåling: Mål fritstående skævhed på et en-meter arksegment.

7. Dokumentation og prøveudtagning: Fotografer defekte områder med skalereferencer, og behold 300 millimeter defekte prøvesegmenter som bevis for ansvarsvurdering.

8. Karakterkrydsreference: Sammenlign observationer mod overfladekvalitetsbestemmelser i kapitel IV og drag konklusioner: Accept/Betinget Accept/Afvisning.


IV. NatureSteels kildekontrolforanstaltninger mod overfladedefekter


Tidligere afsnit dækker fejlidentifikation til håndtering efter hændelse. Dette kapitel beskriver forebyggende kontroller fra fabrikken. Overfladedefekter er i det væsentlige proces-rodede problemer. Defektidentifikation påhviler downstream-brugere, mens fejlforebyggelse hører til produktionslinjer.


Bejdsningssektion: Fem-trins bejdsning plus elektrolytisk affedtning. Fuldstændig fjernelse af kalk er en forudsætning for rene koldvalsede overflader. Overbejdsning genererer gruber; undersyltede blade presset ind i skæl. Elektrolytisk affedtning afbøder resterende olierisici, der er direkte forbundet med gullige pletter og malingskratere.


Valsesektion: Seks-høj vendemølle med digitale styresystemer. Kontrol af pladeform med lukket sløjfe og præcis pass-reduktionsallokering danner kernekontroller til bølger, kantrevner og afvigelse i langsgående tykkelse. Siemens og ABB numeriske kontrolsystemer leverer tykkelsestolerancer ned til ±0,03 mm, der opfylder den særlige præcisionsklasse under EN10131. Minimum rulletykkelse når 0,15 mm. Rulleoverflader gennemgår planlagte inspektioner for at detektere skader på rulleoverfladen og fremmede stoffer, før aftryk overføres til ark. Rullemærker er defekter, der let elimineres gennem rulningsinspektionsrutiner.


Udglødningssektion: Bright brintglødning. Brintrige beskyttende atmosfærer forhindrer overfladeoxidation og gul misfarvning, hvilket eliminerer oxidfarve ved kilden. Udglødningstemperaturer og spolespændinger er segmenteret efter spolevægt og pladeform for at undgå spoleblokering.


Skin-Pass Section: Kontrolleret forlængelse i området fra 0,5 % til 1,5 %. Skin-pass rolling inden for dette område eliminerer udbytteplateauer og forbedrer pladeformen. Utilstrækkelig hudpassageforlængelse undertrykker ikke Lüders-linjer; overdreven forlængelse forringer pladeformen og reducerer overfladens ruhed. Balancering af disse parametre udgør et kernekrav til skin-pass-processen.


Efterbehandling og emballagesektion: Graterfri opskæring og søfragtorienteret emballage. Opskæringsoperationer kontrollerer grathøjden for at forhindre ridser på skærkanten. Færdige spoler er pakket ind med flygtige VCI-korrosionshæmmende film, forsynet med kantbeskyttere, sikret med stålstropper og fugttætte behandlet for høj saltholdighed og høj luftfugtighed skibstransport. De fleste stridigheder om havneankomst om rust af vandpletter kan undgås ved hjælp af robust emballage.


Inspektionssektion: Tre-trins inspektionsporte. Inspektion af varmvalsede ruller; inspektion i processen efter bejdsning, udglødning og skin-pass valsning; inspektion før forsendelse, der kombinerer overfladeprøvetagning og dimensionsmåling. Prøvesegmenter og testregistreringer opbevares for hver batch, og mølletestcertifikater (MTC) ledsager leverancer. Enhver kvalitetshændelse kan spores tilbage til specifikke processer og produktionstidsvinduer, hvilket giver solid dokumentation for ansvarsvurdering.


Kort sagt: Overfladefejl "afdækkes ikke ved inspektion". De er enten "fremstillet" eller "forebygget". Inspektion validerer procesydeevne i stedet for at fungere som et sidste udvej sikkerhedsnet.

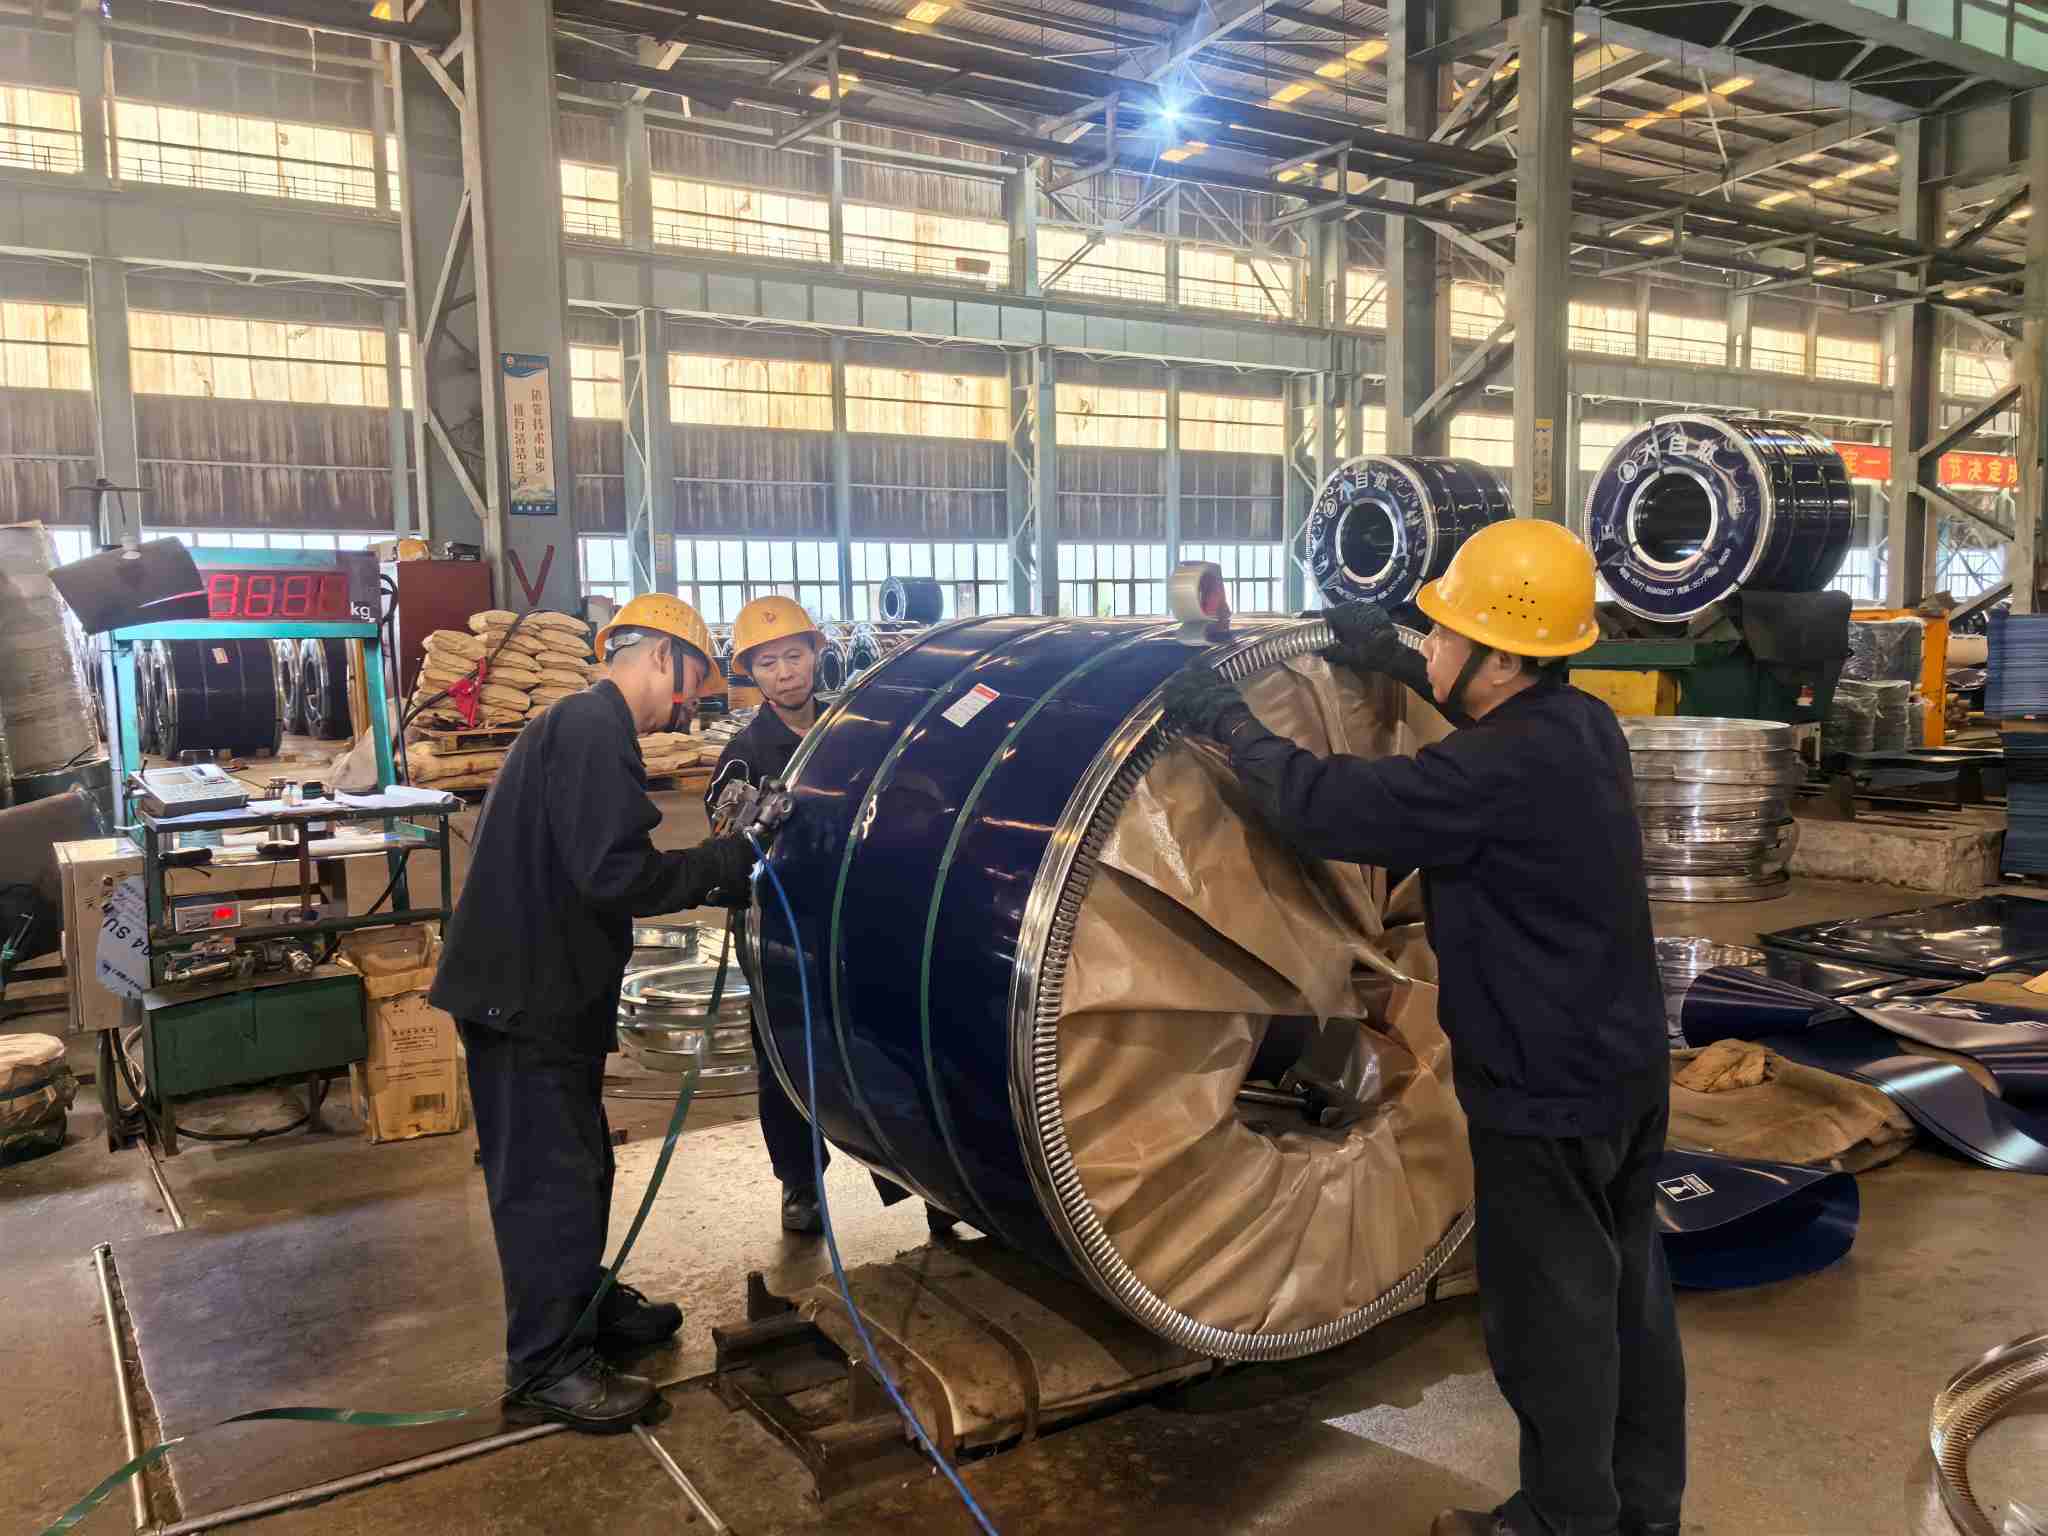
NatureSteel Coil Packing Process

Konklusion


Identifikation af koldvalsede overfladedefekter er afhængig af en kombination af procesviden, standarder og felterfaring. Dette dokument kompilerer flere defekttyper, acceptchecklister og ansvarsvurderingsrammer til reference under inspektioner. NatureSteel besidder omfattende koldvalsningsekspertise og implementerer fuld-proces overfladekvalitetskontrol. VCI anti-rust emballage stabiliserer spolen under hele forsendelsen. For stålkvalitetsspecifikationer (f.eks. DC01, SPCC), høring af overfladekvalitet eller tilbudsanmodninger, er du velkommen til atkontakt os.


Relaterede nyheder
Efterlad mig en besked
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
AfviseAcceptere